
Для контроля качества нанесённого слоя и состояния материала под поверхностью учёные задействовали ещё одну лазерную методику, возбуждающую акустические колебания. Благодаря ей проверка отремонтированного узла проводится без его повреждения.
Ирина Петрова
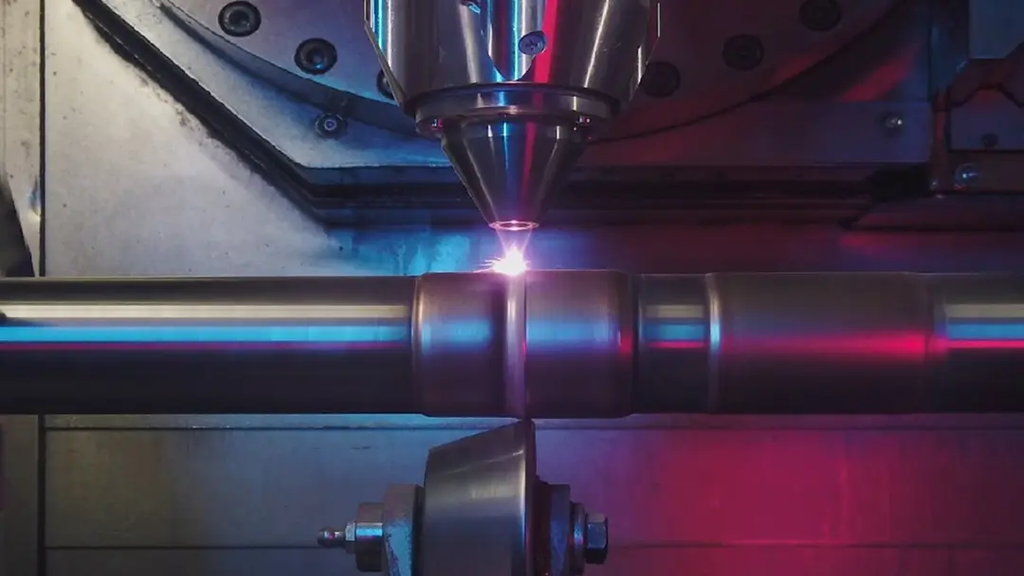
EHLA и роликовое полирование были объединены с помощью инструмента, установленного на револьверной головке. Источник: Институт Фраунгофера и Аахенский университет
Специалисты создали способ лазерного восстановления стоек шасси — узлов воздушного судна, которые несут наибольшую нагрузку.
При разбеге, приземлении и перемещении по аэродрому детали вроде осей колёс, поршней амортизаторов и соединительных штифтов подвергаются колоссальному воздействию. Наряду с этим подшипники, втулки и уплотнители непрерывно трутся и изнашиваются.
Помимо этого, поверхности постоянно контактируют с холодом и жарой, влагой, керосином, моющими составами и реагентами против обледенения. Вдобавок на них попадают лёд, песок и пыль — всё это повышает уязвимость к коррозии.
Мелкие дефекты устраняют во время планового обслуживания, но такой путь применим лишь до известной границы. Когда она исчерпана, остаётся только заменить узел — это дорого и ведёт к заметному увеличению простоя воздушного судна.
Высокоскоростные лазеры для ремонта аэрокосмической техники
Исторически поверхности защищали хромированием, однако трудности с охраной окружающей среды и безопасностью труда заставили специалистов искать иные решения.
Сварка в качестве альтернативы не подходит: из-за сильного нагрева микроструктура аэрокосмических сталей и геометрия деталей могут измениться.
Для преодоления этих трудностей исследователи из Института лазерных технологий Фраунгофера ILT (Германия) создали высокоскоростную разновидность лазерного наплавления металла (LMD).
Отдельного внимания заслуживает вопрос, какие именно материалы применяются в стойках шасси и почему они плохо совместимы с традиционными методами ремонта. Это высокопрочные стали с легирующими добавками, рассчитанные на экстремальные напряжения, а также титановые сплавы, где важно сохранить исходную структуру. Любой перегрев ведёт к росту зерна, образованию хрупких фаз и падению усталостной прочности — а для деталей, испытывающих циклические нагрузки при каждой посадке, это недопустимо.
Именно поэтому EHLA с её высокой скоростью перемещения луча и малой глубиной термического влияния оказалась востребованной: тепло подводится локально и кратковременно, а основной объём детали остаётся холодным. Это позволяет наращивать металл на поверхность, не затрагивая сердцевину узла, которая и несёт нагрузку.
Технология EHLA (экстремально высокоскоростное лазерное наплавление) представляет собой ускоренный вариант LMD: луч лазера расплавляет порошок из металла и доставляет его точно в заданную точку. По сравнению с традиционными способами процесс идёт гораздо быстрее, а тепла выделяется меньше. Поэтому он годится для восстановления либо покрытия термочувствительных высокопрочных деталей, применяемых в аэрокосмической отрасли.
Учёные обратились именно к этому усовершенствованному методу, эффективность которого подтверждена не только в лабораторных, но и в реальных условиях.
«Важно, чтобы процесс подходил для реальных компонентов шасси, находящихся под нагрузкой, с учетом их материалов, характера повреждений и возможностей ремонта», — сказал Харальд Бетш из компании Liebherr-Aerospace, старший эксперт по термическому напылению/сварке в области материалов и процессов.
Жесткие прижимные ролики для финишной обработки
Сразу после нанесения металла лазером команда прижимает к нему твёрдый ролик — материал не режут и не шлифуют. Вся операция выполняется за один этап. Такой подход исследователи назвали «Одновременное нанесение покрытия и роликовая полировка» (Simultaneous Coating and Roller Burnishing, SCaRB).
«Для нас главное — использовать слой, пока он еще теплый, а не наносить покрытие EHLA отдельно», — объяснила Ким Джулия Каллис, руководитель проекта в Институте лазерных технологий Фраунгофера.
Схема SCaRB добавляет к этому вторую составляющую — механическую. Пока наплавленный слой сохраняет температуру, ролик не просто выглаживает его, а вдавливает микронеровности, закрывает поры и создаёт в поверхностном слое сжимающие остаточные напряжения. Для авиационных деталей это принципиально: именно сжимающие напряжения тормозят зарождение и рост усталостных трещин, тогда как растягивающие, напротив, ускоряют разрушение.

Управляя усилием прижатия и геометрией ролика, исследователи получили возможность задавать нужный профиль напряжений, а не довольствоваться тем, что получается самопроизвольно. В результате восстановленный участок по характеристикам приближается к исходному материалу, а в отдельных случаях превосходит его по износостойкости.
Не меньшее значение имеет и точность геометрии. Стойки шасси — это сопрягаемые поверхности: посадочные места под подшипники, направляющие поверхности поршней, штифты. Здесь отклонение в десятки микрометров способно нарушить посадку и потребовать повторной обработки.
Поскольку SCaRB исключает отдельную финишную операцию, исследователи работают над тем, чтобы поверхность сразу после ролика соответствовала допускам. Достигается это подбором комбинации параметров: мощность лазера определяет глубину проплавления, подача порошка — толщину слоя, а расстояние между точкой напыления и роликом — момент, когда металл ещё податлив, но уже не течёт.
Каждое из этих значений влияет и на твёрдость, поэтому настройка режима превращается в многокритериальную задачу, которую решают экспериментально и с помощью численного моделирования.
Свежеосаждённый и ещё тёплый металлический слой разглаживается и упрочняется, поэтому отдельные операции финишной обработки больше не нужны. Время на настройку сокращается, а у исследователей появляется возможность управлять качеством поверхности, твёрдостью и остаточными напряжениями в восстановленных деталях самолёта.
По словам учёных, твёрдостью, качеством поверхности и остаточными напряжениями на отремонтированном участке можно управлять, варьируя параметры процесса: мощность лазера, подачу порошка, дистанцию между лазером и полировальным инструментом, усилие полировки, радиус ролика и его твёрдость.
Контроль качества ремонта
Кроме восстановительной операции, коллектив применил лазер для контроля качества покрытия и глубинных слоёв — при этом отремонтированная деталь остаётся неповреждённой. Метод LAwave (сокращение от «лазерно-индуцированная спектроскопия поверхностных акустических волн») возбуждает акустические (звуковые) волны и изучает, как они распространяются внутри материала.
Таким образом, контроль качества встроен в процесс не как завершающая проверка, а как его неотъемлемая часть. LAwave позволяет возбудить поверхностные акустические волны и по скорости их распространения судить о плотности, твёрдости и наличии дефектов в нанесённом слое и под ним.

Метод чувствителен к расслоениям, несплошностям и остаточным напряжениям, но при этом не требует вырезки образцов и не оставляет следов на детали. Для авиационного ремонта это ключевое преимущество: каждая восстановленная стойка может быть проверена целиком, а не выборочно, что упрощает сертификацию технологии.
Сейчас основная работа состоит в том, чтобы привязать акустические сигналы к нормативным критериям приёмки и подтвердить воспроизводимость на реальных геометриях, а не на плоских образцах. Работа над технологией продолжается: прочность материала проверяют в условиях, приближенных к реальным.
Тем не менее, методику предстоит доработать, чтобы она отвечала аэрокосмическим стандартам: сейчас её испытывают на реальных геометриях шасси при нагрузках, соответствующих эксплуатационным.
Экономический смысл разработки выходит за рамки отдельной мастерской. Замена стойки шасси означает не только стоимость самого узла, но и длительный простой воздушного судна, что для эксплуатанта нередко дороже самой детали.
Если восстановление занимает часы вместо недель, а ресурс детали продлевается на значительную часть межремонтного цикла, авиакомпании получают прямой выигрыш.
Кроме того, технология сокращает зависимость от хромирования, связанного с обращением с токсичными соединениями шестивалентного хрома.
Дальнейшие шаги исследователей связаны с испытаниями при эксплуатационных нагрузках, отработкой режимов для разных типов повреждений и подготовкой процедур, которые позволят применять метод в рамках действующих авиационных правил.
Кстати, еще по металлообработке: недавно мы опубликовали статью «Нагрузки не страшны: «ММК-МЕТИЗ» освоил производство проката с уникальной термообработкой».