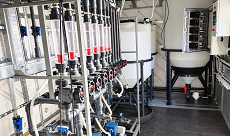
Технология электромембранного удаления термостабильных солей из растворов этаноламинов способна повысить качество продукции, выпускаемой нефтегазоперерабатывающими предприятиями. Об этом на заседании Научно-технического совета АО «Татнефтехиминвест-холдинг» в Казани рассказал Денис Игнатьев — один из учредителей казанской компании «Элаквахим». Мероприятие 22 октября провёл генеральный директор холдинга Рафинат Яруллин.
Екатерина Григорьева
Источник фото: ИА «Девон»
Где применяются аминовые растворы
На НПЗ водные растворы аминов используются для очистки газов, в том числе в процессах гидроочистки, а в газопереработке — для удаления сернистых соединений. Кроме того, аминовые растворы применяются для извлечения углекислого газа (CO₂) из синтез-газа при производстве аммиака.
Почему раствор теряет эффективность
Кислые компоненты технологических газов — сероводород и углекислый газ — поглощаются растворёнными аминами. От состояния раствора зависят качество газоочистки, интенсивность коррозии оборудования и стабильность работы установки.
Со временем в растворе накапливаются соли и газовые примеси, которые не удаляются при регенерации. Наиболее остро эта проблема проявляется в процессах крекинга, коксования и гидропроцессах. Кроме того, при газопереработке наблюдается ухудшение качества очистки газа.
Для борьбы с этим явлением применяются разные подходы: замену аминового раствора, дистилляцию, электродиализ и ионообмен. Однако их эффективность не всегда достаточна. В частности, электродиализ отличается высокой энергоёмкостью и оставляет значительный объём отходов, отметил Денис Игнатьев.
Решение от «Элаквахима»
Специалисты «Элаквахима» разработали новую технологию очистки, при которой менять аминовый раствор не требуется. Используются мобильные установки собственного производства компании. Реагенты, кислоты и щелочи при этом не применяются. Химический процесс протекает практически при комнатной температуре, что повышает безопасность и эффективность очистки. Потери аминов, по словам докладчика, минимальны.
«Наш метод подразумевает глубокую фильтрацию, — продолжил предприниматель. — На входе установки предусмотрен расширенный набор фильтрационных мер, которые удаляют взвешенные примеси и твёрдые частицы». Отходов при этом образуется минимум.
Результаты опытно-промышленных испытаний
В 2025 году опытно-промышленные работы проводились на нефтеперерабатывающем комплексе «Татнефти» без остановки производства. «Сначала очистили около 600 кубометров раствора, — приводит Информ-Девон слова Игнатьева. — После доработки успешно очистили 1300 кубометров. Завод подтвердил результаты. Концентрация аминов в системе не снизилась».
Кроме того, «Элаквахим» провёл аудит импортного блока диализа на «ЛУКОЙЛ-Нижегороднефтеоргсинтезе». Мощность установки использовалась не полностью.
Оценка и рекомендации совета
«То, чем вы занимаетесь, это очень интересно, — отметил Рафинат Яруллин. — Ваш рынок — это вся страна. Вам нужно искать для работы и другие регионы».
Помимо этого, он предложил разработать решения, направленные на борьбу с сероводородом.